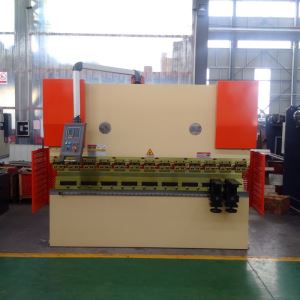
Натиснете Спирачките и Предотвратете често срещаните грешки при натискане на спирачките
Натиснете спирачките - те са чудесни машини, които, за съжаление, представят много възможности за грешки. Добрата новина е, че много грешки са толкова често срещани, че един хубав файл от тактики за превенция се натрупва срещу тях.
Следните грешки и злополуки са често срещано явление - и предотвратимо.
Всички Натиснете Спирачки
Доста много грешки могат да бъдат направени на всички видове спирачки за пресоване.
Мръсни машини. Може би най-често срещаната грешка, която правим в средния магазин, не е да поддържаме машините ни чисти. Позволяването на натрупване на мръсотия и мръсотия причинява прекомерно износване на пружини и инструментална екипировка. Мръсотията може да надраска частите, тъй като те се образуват, и метален прах, който може да влезе в контролния панел, може да причини електрически проблеми и повреда на машината.
Фирмената политика на компанията трябва да бъде, че машините и инструментите се изтриват всеки ден преди първата настройка. Всички остатъци от масло трябва да бъдат отстранени, за да се предотврати привличането на машинен прах от машината. Практиката да поддържате машината чиста удължава живота на машината и също така прави настройката по-бърза и по-лесна.
Рамът е разстроен. Рам разстроен е може би най-неправилно понятието в пресата спирачна технология. Всички притискащи спирачки са проектирани с ограничение на отклонението при пълно тонажно натоварване. В този случай, отклонението се отнася до склонността на овена да се огъне нагоре в центъра и леглото да се огъне надолу при пълно тонажно натоварване. Когато товарът се отстрани, леглото и овен се връщат към нормална стабилност.
Обаче, ако огъващият товар е твърде концентриран и леглото и / или таранът се превишават, те поемат постоянно разрушаване в центъра на машината. Когато това се случи, виждате по-голям ъгъл в центъра на дългите части, отколкото в краищата. Това може да се коригира само чрез смяна на леглото и / или овен.
Това състояние може да се предотврати, като внимателно се поставят огъващи товари и се използва само достатъчно количество тонаж, за да се направи частта - при условие, че имате възможност за регулиране на тонажа на вашата машина.
Неправилно смазване. Правилното смазване е друг сериозен и чест надзор. Всички движещи се части трябва да се смазват съгласно препоръките на производителя.
Плъзгачът е критичен и трябва да се поддържа смазан, ако е необходимо. Някои машини разполагат с неразглобяеми мембрани, някои имат фитинги за смазване, а някои имат ръчни или автоматични системи за омасляване. Ако накрайниците изискват смазване, ако не го направите, това може да ги накара да замръзнат и / или да станат толкова зле, че е необходима скъпа смяна.
Машини на ниво. Плъзгачите трябва да са успоредни, така че овенът да не работи с въртеливо движение. Рамът извън равнището оформя несъвършени части и ако ъгълът е достатъчно лош, шайбите действат като спирачка, като поддържат овен от връщане към върха на удара, без да увеличават обратното налягане.
Прекомерно изчистване. Gibs трябва да имат разрешително, препоръчано от производителя. За някои това може да бъде от 0.001 до 0.002 инча, но рядко е повече от 0.006 до 0.008 инча. Ако те имат прекалено малко свободно пространство, дръжките държат плъзгача като спирачка и ако е позволено твърде голямо разстояние, овенът плува по време на процеса на огъване. Това плаване има неблагоприятен ефект върху ширината на фланеца и консистенцията на огъването.
Износени инструменти. Една от основните причини за несъвършените части е лошото оборудване.
Носът на перфоратора и раменете на матрицата са обект на износване; ако се извърши много работа на едно и също място на леглото, резултатът от износването причинява нестабилни завои. Несъвместимите завои и кривите фланци обикновено се причиняват от износена инструментална екипировка. Посъветвайте се с вашия доставчик на инструментална екипировка за правилните допуски и проверете инструментите си за тези допустими отклонения поне веднъж седмично. Инструментът може да бъде преработен с нови стандарти за по-малко от цената на новите инструменти. Също така инструменталната екипировка (нова или преработена) трябва да бъде толкова твърда, колкото може да предостави производителят, и, ако е възможно, в диапазона от 40 до 42 по скалата на Rockwell C.
Грешен инструмент. Спецификациите на детайла определят инструменталната екипировка, която трябва да се използва, при условие че спирачката за пресоване е съвместима с инструмента.
Например, за радиус на огъване, по-голям от дебелината на метала и толеранс на ъгъла между 1 и 2 градуса, можете да се огъвате с почти всяка спирачка, която е в добро състояние. Този вид огъване изисква най-малко натоварване на огъване и спомага за предпазване на спирачката от претоварване. Въпреки това, ако радиусът е равен на дебелината на метала, или ъгълът е близък до 1/2 градуса, трябва да подпишете частта с четирикратен тонаж на огъване на въздуха.
Дори CNC спирачката с точна повтаряемост трябва да се извива отдолу за малки вътрешни радиуси. Тайната е да разберем напълно вида на спирачката и да използваме инструмента, който е съвместим с този стил на спирачка. Използването на грешен стил на инструментите води до лоши детайли и евентуално до повреда на спирачката.
Неприспособени инструменти. Изключително важно е перфораторът и матрицата да са правилно подравнени, за да произвеждат точни части. Центърът на перфоратора и центърът на матрицата трябва да бъдат в една и съща равнина за цялата дължина на машината.
Ширината на фланеца на детайла също е засегната от несъответствие. Задният ход е разположен от центъра на матрицата, докато крайната ширина на фланеца се определя от центъра на перфоратора. Позицията на перфорацията е фиксирана (при условие, че са затегнати), докато позицията на матрицата е регулируема към централната линия на перфоратора. Несъответствие може да възникне, когато матрицата или релсата се премести върху леглото.
Неуспех при определяне на необходимия огъващ товар. Важно е да се знае натоварването, необходимо за извиване. Натоварването се основава на дебелината и вида на метала, дължината на огъването и използваната инструментална екипировка. Като знаете натоварването на огъване, можете да разпределите товара върху леглото и да избегнете повреда на леглото, табуретката и инструмента. Никога не прилагайте тонаж до малки части.
Не забравяйте, че при дъното може да превишите необходимия тонаж многократно. Това не може да се случи по време на огъване на въздуха, тъй като машината е разработила само тонажа, необходим за огъване на детайла. Ето защо винаги е по-добре да се огъват, когато можете да произвеждате своята част по този начин. Също така не забравяйте, че всички инструменти имат ограничение на натоварването и че ще се получи счупване на инструмента, ако този лимит бъде превишен. Трябва да се консултирате с вашия доставчик на инструменти, за да определите границите на инструментите.
Спирачки за хидравлична преса
Рам Дрифтинг. Понякога при двуцилиндрови хидравлични спирачки, овенът се придвижва надолу към единия или двата края, когато машината се спре с повдигнат овен и остави под налягане с изключено захранване. Това състояние се причинява от вътрешно изтичане на масло в цилиндъра. Ако е засегнат само един цилиндър, овенът ще се измести достатъчно далеч от тази страна, така че да стане извън паралела на леглото.
Утечката на маслото може да бъде коригирана чрез смяна на вътрешното уплътнение на маслото, а проблемът за излизане от нивото може да се контролира чрез поставяне на блок под овен, когато машината се изключи. Ако вътрешното изтичане на масло е позволено да продължи, то ще се влоши и в крайна сметка ще намали налягането на огъване в засегнатия цилиндър. Също така, ако маслото изтече от буталото, това означава, че външните уплътнения се развалят и скоро ще трябва да се сменят.
Неуспех при настройката на тонажа на овен. Не всички хидравлични спирачни преси имат регулируема тонажна характеристика, но ако вашето е, по всякакъв начин се възползвайте от нея. Използването на минималния тонаж, необходим за огъване на част, е добро за инструмента и машината. Можете да избегнете свръхконцентрация на товара и да намалите склонността да нарушавате овен или да счупите инструмента. Ако машината ви не разполага с регулируем контрол на тонажа, можете да се консултирате с производителя, за да разберете дали е налице модул за преоборудване.
Непроменено хидравлично масло. Промяната на хидравличното масло е често пренебрегвана процедура, която може да има сериозни последствия, ако не е направена. Маслото може да се замърси с отломки, вода или въздух. Той също така може да се срине, ако машината работи при високи температури твърде дълго. Всички тези условия могат да повредят клапаните, цилиндрите и колекторните блокове.
Може да се наложи да се извършат големи ремонти, ако се разреши продължаването на лошите нефтени условия. Добра идея е маслото да се проверява от специалист по смазване веднъж или два пъти годишно, в зависимост от това, колко се използва машината. Производителите препоръчват смяна на маслото редовно, но ако машината не се използва много, може да се окаже, че е добре да го изключите, ако е одобрено от специалиста по смазване.
Механично натискане на спирачките
За разлика от хидравличните пресови спирачки, механичните спирачки могат да произведат натоварвания, които са значително по-високи от номиналния капацитет на дъното на хода. Това излишно натоварване може да бъде два или три пъти повече от номиналния тонаж!
Номиналният тонаж се генерира в точка близо до дъното, а излишният тонаж идва от последното движение на овен до дъното. Внимавайте за позициониране, така че натоварването, необходимо за огъване, да не надвишава номиналния тонаж. След това, когато овен преминава през пълен цикъл, няма да има претоварване в дъното на инсулта.